
Se ti occupi della progettazione o dell’approvvigionamento di componenti metallici, probabilmente ti sarà capitato di fissare una tabella delle tolleranze di fusione e di porti tre domande: il mio componente può davvero rispettare una tolleranza di ±0,18 mm su una lunghezza di 50 mm? Il lotto sarà omogeneo? E perché i pezzi fusi CT5 dell’ultimo fornitore presentavano valori più vicini al CT7?
Questa guida risponde a tutte e tre le domande. Trattiamo il sistema di classificazione CT della norma ISO 8062, le prestazioni della fusione a cera persa in termini di finitura lineare, geometrica e superficiale, le cause alla base delle variazioni di tolleranza che la maggior parte delle pagine dei fornitori tralascia, e un quadro pratico per specificare le tolleranze senza far lievitare i costi.
Cosa sono le tolleranze nella fusione di precisione — Classi CT e norma ISO 8062
Il grado di tolleranza di fusione (CT) indica con quale precisione un pezzo fuso corrisponde alle proprie dimensioni nominali. La norma internazionale è ISO 8062-3 — Tolleranze dimensionali e geometriche per i pezzi stampati — Parte 3: Tolleranze dimensionali e geometriche generali e margini di lavorazione per i pezzi fusi. La Cina adotta la norma equivalente GB/T 6414. La Germania fa riferimento, dal punto di vista storico, a VDG P690, dove il grado D2 corrisponde all'incirca al CT5.
La scala CT va da CT1 (la più stretta) a CT16 (la più larga). Per la fusione a cera persa con sol di silice — il processo di fusione più preciso disponibile per l’acciaio e le leghe inossidabili — l’intervallo di produzione è Da CT4 a CT6.
Importante: Il valore CT è il banda di tolleranza totale. Per le tolleranze bilaterali ± indicate su un disegno, dividere per due. Una quota indicata come CT6 con una banda totale di 0,52 mm corrisponde a ±0,26 mm, non a ±0,52 mm. Questo è l’errore più comune che gli ingegneri commettono quando iniziano a lavorare con lo standard.
Tabella delle tolleranze lineari ISO 8062 — da CT4 a CT8
| Dimensione nominale (mm) | CT4 (±) | CT5 (±) | CT6 (±) | CT7 (±) | CT8 (±) |
|---|---|---|---|---|---|
| 0–10 | ±0,13 | ±0,18 | ±0,26 | ±0,37 | ±0,50 |
| 10–16 | ±0,14 | ±0,19 | ±0,27 | ±0,39 | ±0,55 |
| 16–25 | ±0,15 | ±0,21 | ±0,29 | ±0,41 | ±0,60 |
| 25–40 | ±0,16 | ±0,23 | ±0,32 | ±0,45 | ±0,65 |
| 40–63 | ±0,18 | ±0,25 | ±0,35 | ±0,50 | ±0,70 |
| 63–100 | ±0,20 | ±0,28 | ±0,39 | ±0,55 | ±0,80 |
| 100–160 | ±0,22 | ±0,31 | ±0,44 | ±0,60 | ±0,90 |
| 160–250 | ±0,25 | ±0,35 | ±0,50 | ±0,70 | ±1,00 |
| 250–400 | ±0,28 | ±0,39 | ±0,55 | ±0,80 | ±1,10 |
Per essere più precisi: una misura di 50 mm con tolleranza CT4 è di ±0,18 mm. Con tolleranza CT5 è di ±0,25 mm. Con tolleranza CT6 è di ±0,35 mm. Al livello CT8 — tipico della fusione a cera persa con vetro solubile — è di ±0,70 mm, quattro volte più tollerante rispetto al livello CT4.
Cosa si può ottenere con la microfusione — Parametri di riferimento lineari, geometrici e superficiali
La tabella dei gradi CT fornisce dei valori numerici. Tuttavia, le tre dimensioni della qualità di tolleranza interagiscono tra loro e non è possibile spingerle tutte e tre al limite contemporaneamente. Ecco quali risultati offre ciascuna dimensione nella produzione.
Tolleranza lineare — Cosa significano i valori da CT4 a CT6 in termini di numeri reali
Una regola empirica ampiamente utilizzata è ±0,005 pollici per pollice (±0,13 mm ogni 25 mm), ovvero all’incirca ±0,51 TP3T della dimensione nominale per la fusione a cera persa standard. I dati sono suddivisi per fasce dimensionali:
- Pezzi di piccole dimensioni (≤25 mm): È possibile ottenere un CT4 compreso tra ±0,13 e ±0,15 mm. Le dimensioni in questo intervallo dipendono principalmente dalla precisione del modello in cera, che è altamente controllabile.
- Parti di medie dimensioni (25–100 mm): Il CT5 rappresenta il punto ottimale di produzione — da ±0,23 a ±0,39 mm. La maggior parte delle fonderie ottimizza il proprio processo in questo intervallo e i tassi di scarto rimangono gestibili.
- Pezzi di grandi dimensioni (100–400 mm): Il CT6 rappresenta il valore di riferimento realistico: da ±0,44 a ±0,55 mm. Oltre i 250 mm, le bande di tolleranza aumentano più rapidamente di quanto prevederebbe una scala lineare. La deformazione termica della cera e del guscio diventa più difficile da controllare su superfici più estese.
Avviso relativo alla tolleranza Premium: È possibile restringere le tolleranze delle dimensioni chiave di un grado — ad esempio, è possibile impostare una tolleranza CT4 su una misura di 100 mm (±0,22 mm) — ma occorre mettere in conto un aumento dei costi e un tasso di scarti più elevato. Riservate le tolleranze più strette alle 3–5 dimensioni che determinano il funzionamento del prodotto.
Tolleranze geometriche — Planarità, concentricità e cosa si intende per “as-cast” realistico
La fusione a cera persa è un processo di produzione con forma quasi definitiva, non con forma definitiva. Le tolleranze geometriche del pezzo appena fuso seguono queste linee guida empiriche:
| Caratteristica GD&T | Linee guida relative ai pezzi fusi grezzi |
|---|---|
| Planarità | 0,005″ per pollice (0,13 mm / 25 mm). Le superfici con diametro superiore a 4 pollici richiedono un margine di lavorazione. |
| Rettilineità | ±0,005″ per pollice. Le sezioni lunghe e prive di supporto potrebbero richiedere un’operazione di raddrizzatura. |
| Rotondità | ~80% della banda di tolleranza lineare per quella dimensione. La fusione garantisce naturalmente una buona rotondità. |
| Concentricità | 0,005″ per ogni pollice di differenza tra i diametri. |
| Posizione reale | ±0,5–1,5 mm allo stato di fusione. Questo è il principale punto debole della fusione: individuare le caratteristiche di precisione con punti di riferimento lavorati. |
La regola d'oro: È necessario lavorare le sedi dei cuscinetti, le superfici di tenuta, i fori filettati e i piani di riferimento. Contrassegnarle con [M] sul disegno e aggiungere 1,5–2 mm di materiale per ogni faccia. Un corpo pompa con una posizione del foro di supporto di ±1 mm allo stato di fusione va bene: il foro lavorato, con riferimento a un piano di riferimento lavorato, rispetterà una tolleranza di ±0,05 mm.
Finitura superficiale — Quali valori Ra garantisce la fusione a cera persa
La fusione a cera persa con sol di silice garantisce Ra 3,2–6,3 μm "così come fuso" per la maggior parte delle leghe. Tuttavia, la scelta della lega è più importante di quanto molti progettisti credano:
| Lega | Ra al momento della fusione (valore tipico) |
|---|---|
| Acciaio inossidabile 304/316L | 1,6–3,2 μm — finitura ottimale allo stato di fusione |
| Duplex 2205 | 2,4–4,0 μm — la struttura bifasica produce una superficie leggermente più ruvida |
| Carbonio / Acciaio bassolegato | 3,2–6,3 μm |
| Superleghe di nichel (Inconel, Hastelloy) | 3,2–6,3 μm — la colata sotto vuoto favorisce la metallurgia ma non la finitura superficiale |
Qualsiasi requisito inferiore a Ra 1,6 μm comporta una lavorazione successiva: elettrolucidatura, finitura a vibrazione o lavorazione meccanica. Per una valvola per uso alimentare che richiede un valore Ra di 0,8 μm sul percorso di flusso, è necessario prevedere uno spessore di 0,5 mm da asportare mediante elettrolucidatura. Il pezzo fuso da solo non è sufficiente per raggiungere tale valore.
Perché le tolleranze di fusione variano — Le cause alla base della tabella dei gradi CT
Questa sezione tratta ciò che quasi tutte le schede sulle tolleranze delle fonderie tralasciano: le ragioni fisiche per cui un pezzo classificato CT5 a volte risulta misurato come CT7. Una ricerca condotta da Singh, Kumar e Mishra (2010) nel Rivista internazionale di tecnologia e gestione della produzione ha dimostrato che i soli parametri di iniezione della cera possono modificare le dimensioni di un modello di 0,5–1,01 TP3T prima ancora che il metallo venga colato (Inderscience). Comprendere questa catena è ciò che distingue una specifica affidabile da un semplice pio desiderio.
Il ritiro del modello in cera: la variabile a monte che la maggior parte degli acquirenti non vede mai
La sequenza dimensionale della fusione a cera persa ha inizio con la cera. Un modello in cera viene iniettato in uno stampo metallico, raffreddato, estratto e montato su un “albero”. Ogni fase comporta una variazione dimensionale.
La cera per fusione a cera persa a media temperatura presenta un ritiro lineare pari a 0,5–1,01 TP3T dalla temperatura di iniezione alla temperatura ambiente. Sembra una differenza minima, ma su un elemento di 80 mm, un ritiro di 0,81 TP3T significa che il modello in cera è già più piccolo di 0,64 mm rispetto alla cavità dello stampo prima di versare qualsiasi metallo. La fonderia compensa questo fenomeno progettando lo stampo con dimensioni maggiori rispetto al pezzo finale. Il rapporto di compensazione deve corrispondere alle condizioni di produzione effettive, non solo al valore teorico.
I quattro parametri di iniezione che determinano il ritiro:
- Temperatura della cera: Ogni aumento di 10 °C comporta un aumento del ritiro compreso tra 0,1 e 0,21 TP3T. Al di sopra dei 60 °C aumentano anche i difetti di depressione superficiale.
- La temperatura: Ogni aumento di 10 °C riduce restringimento compreso tra 0,1 e 0,151 TP3T. Una differenza minore tra la temperatura della cera e quella dello stampo garantisce un raffreddamento più uniforme e dimensioni finali più prevedibili.
- Tempo di mantenimento: 40–60 secondi per sezioni di spessore superiore a 3 mm. Un tempo di tenuta insufficiente comporta un riempimento insufficiente del modello, causando avvallamenti superficiali e dimensioni inferiori a quelle previste.
- Condizioni di conservazione: I modelli in cera devono essere mantenuti a una temperatura di 23±2 °C e a un’umidità relativa di 65±5% per almeno 24 ore prima dell’assemblaggio. I modelli che passano direttamente dalla fase di iniezione alla sala di formatura continuano a subire variazioni dimensionali.
Un esempio pratico: una dimensione di 80 mm specificata con una tolleranza di ±0,25 mm (≈CT5). Con la cera a 60 °C e lo stampo preriscaldato a 50 °C (una differenza di 10 °C), il ritiro è di circa 0,81 TP3T, il che porta a un modello in cera di 79,36 mm. Dopo l’espansione del guscio e la solidificazione della lega, il pezzo fuso finale si attesta tra 79,6 e 80,1 mm — ben entro i limiti di CT5. Ma se lo stampo non fosse stato preriscaldato (temperatura ambiente 20 °C, una differenza di 40 °C), il ritiro balza a ~1,1%. Il modello in cera misura 79,12 mm e il pezzo fuso finale rischia di risultare al di sotto del limite inferiore di tolleranza.
La causa principale
Il ritiro del modello in cera è la variabile #1 che la maggior parte degli acquirenti non vede mai. Questi quattro parametri di iniezione — temperatura, temperatura dello stampo, tempo di mantenimento e conservazione — determinano se il vostro pezzo fuso raggiunge il CT5 o scivola verso il CT7 prima ancora che il metallo entri in contatto con il guscio.
Guscio, lega e raffreddamento — Le variabili a valle
Una volta che il modello in cera entra nella sala dei gusci ceramici, entrano in gioco una nuova serie di variabili.
Struttura del guscio: I gusci in sol di silice richiedono 6–7 cicli di immersione-rivestimento-stuccatura. Ogni ciclo richiede 4–6 ore di essiccazione controllata. Le linee automatizzate di produzione dei gusci completano questo processo in circa 36 ore; le linee manuali impiegano fino a 7 giorni. Un'essiccazione non uniforme tra uno strato e l'altro crea variazioni nello spessore del guscio, che si traducono direttamente in una dispersione dimensionale nel pezzo fuso. Una linea automatizzata non solo migliora la produttività, ma garantisce anche una maggiore uniformità dimensionale.
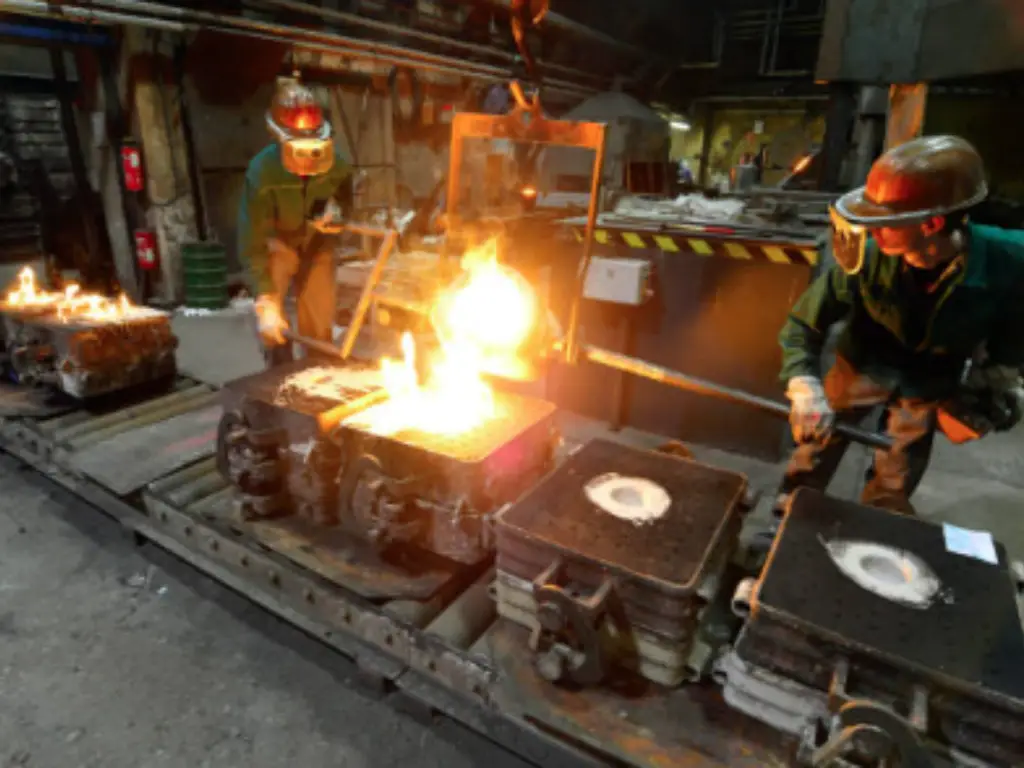
Ritiro da solidificazione delle leghe: Le diverse leghe presentano un diverso grado di contrazione durante il congelamento e il raffreddamento. Una fonderia che dichiara “CT4–CT6” senza specificare la lega sta tralasciando metà della storia:
| Lega | Ritiro da solidificazione lineare | CT realizzabile (produzione) |
|---|---|---|
| Carbonio / Acciaio bassolegato | 2,0–2,51 TP3T | CT4–CT5 (il più prevedibile) |
| Acciaio inossidabile 304/316L | 2,5–2,81 TP3T | CT4–CT5 |
| Duplex 2205 | 2,3–3,01 TP3T (dispersione maggiore) | CT5–CT6 |
| 17-4PH | 2,51 TP3T + distorsione dovuta all'invecchiamento | CT5–CT6 (specificare “dimensioni nella condizione H900”) |
| Superleghe di nichel | 2,5–3,51 TP3T | CT6 (pavimento realistico) |
Il caso del 17-4PH merita un'attenzione particolare. Questa lega subisce una trasformazione martensitica durante l'invecchiamento che provoca una variazione dimensionale secondaria. Un pezzo che rientra nelle tolleranze dopo la ricottura in soluzione potrebbe uscire dalle tolleranze dopo l'invecchiamento H900. Il disegno tecnico deve indicare: “Dimensioni verificate allo stato finale di trattamento termico (H900).”
Fusione a cera persa rispetto ad altri processi — Confronto tra le tolleranze
Se state valutando quale processo sia in grado di soddisfare i vostri requisiti di tolleranza, ecco un confronto tra i vari processi con una dimensione nominale di 50 mm:
| Processo | Grado tipico alla TC | Tolleranza a 50 mm (±) | Finitura superficiale (Ra) | Adatto all'acciaio? |
|---|---|---|---|---|
| Fusione a cera persa con sol di silice | CT4–CT6 | ±0,18–0,35 mm | 1,6–3,2 μm | Sì |
| Fusione a cera persa in vetro d'acqua | CT7–CT8 | ±0,50–0,70 mm | 6,3–12,5 μm | Sì |
| Pressofusione ad alta pressione | CT4–CT7 | ±0,18–0,45 mm | 1,6–3,2 μm | No (solo Al/Zn/Mg) |
| Fusione in stampo a conchiglia | CT7–CT9 | ±0,50–1,0 mm | 6,3–12,5 μm | Sì |
| Fusione in sabbia verde | CT11–CT14 | ±1,1–2,8 mm | 12,5–25 μm | Sì |
In sintesi: se il vostro pezzo è in acciaio o acciaio inossidabile e richiede una precisione superiore a ±0,5 mm, la fusione a cera persa con sol di silice è l’unica opzione possibile. La pressofusione offre la stessa precisione, ma non è adatta alle leghe ferrose. La fusione in sabbia e quella a cera persa con vetro solubile costano meno, ma comportano una tolleranza 3–5 volte superiore.
Come specificare le tolleranze nella fusione di precisione senza ricorrere a soluzioni ingegneristiche eccessive
Conoscere i numeri è una cosa. Riportarli correttamente su un disegno è un’altra — ed è proprio qui che si aggiungono costi superflui.
Il quadro decisionale "As-Cast vs Machined"
L'errore di progettazione più costoso in assoluto nella fusione a cera persa consiste nell'applicare tolleranze di livello CNC alle superfici del pezzo fuso. Ogni dimensione riportata su un disegno di fusione rientra in una delle tre categorie seguenti:
Lasciare così com’è (non indicare nulla oppure “CT6 salvo diversa indicazione”):
- Contorni esterni e superfici estetiche
- Raccordi e raggi non funzionali
- Alette di raffreddamento, nervature e rinforzi
- Canali di flusso e cavità interne (a meno che non siano a tenuta)
- Spessore generale delle pareti
Lavorazione obbligatoria (contrassegnare con [M]):
- Fori e sedi dei cuscinetti
- Superfici di tenuta di O-ring e guarnizioni
- Fori filettati di qualsiasi tipo
- Fori per perni di centraggio ed elementi di riferimento
- Superfici di accoppiamento che richiedono una planarità ≤0,05 mm
- Scanalature e scanalature a dentini
- Superfici di riferimento utilizzate per il controllo
Negoziare con la fonderia:
- Ampie superfici piane (>100×100 mm con planarità <0,3 mm)
- Dimensioni su lunghe distanze (>250 mm tra gli elementi, ≤±0,5 mm)
- Aree con pareti sottili (<2 mm su ampie superfici)
Perché è importante: Ogni dimensione aggiuntiva contrassegnata con [M] o indicata come CT4 anziché CT6 comporta un aumento dei tempi di lavorazione e di ispezione, oltre a un aumento del rischio di scarti. Una fonderia stabilirà un prezzo molto diverso per un disegno con 5 dimensioni critiche rispetto a uno con 50.
Convenzioni per le didascalie nei disegni — Modelli pronti all’uso
Ecco un blocco di note generali che puoi adattare e inserire nel tuo prossimo disegno di fusione:
TOLLERANZE DIMENSIONALI SECONDO LA NORMA ISO 8062-3 CT6, SALVO DIVERSA INDICAZIONE.
LE SUPERFICI CON IL SIMBOLO [M] DEVONO ESSERE LAVORATE CON MACCHINE A CONTROLLO NUMERICO (CNC). TUTTE LE ALTRE SUPERFICI SONO LASCIATE AL NATURALE.
FINITURA SUPERFICIALE COME FUSO: Ra 6,3 MAX. SUPERFICI LAVORATE: Ra 1,6 MAX.
RESIDUO DI COLATA: 0,25 mm MAX.
È RICHIESTO IL RAPPORTO DI ISPEZIONE DEL PRIMO ARTICOLO (CMM).
Tre errori comuni da evitare:
- ±0,05 mm su una superficie appena fusa. Soluzione: contrassegnarlo con [M] e aggiungere il margine di lavorazione, oppure aprirlo fino a un grado CT realistico.
- Un unico blocco di tolleranza per tutto. Correzione: distinguere la “tolleranza generale di fusione” (CT6) dalla “tolleranza delle caratteristiche lavorate” (±0,05 mm o secondo la norma ISO 2768-m).
- Riferimenti su superfici fuse non lavorate. Soluzione: lavorare almeno un piano di riferimento e utilizzare quest’ultimo come base per tutte le specifiche GD&T critiche.
Prima di finalizzare il disegno, chiedete alla fonderia di verificare le indicazioni relative alle tolleranze già in fase di richiesta di preventivo. Una simulazione del getto può evidenziare le quote che difficilmente rispetteranno il grado di tolleranza specificato (CT), consentendo di individuare eventuali problemi prima della realizzazione degli stampi, quando una correzione costa solo un’e-mail anziché un nuovo stampo.
Come valutare le dichiarazioni di tolleranza di una fonderia — Domande che ogni acquirente dovrebbe porre
Conoscere la tabella dei gradi CT è la parte facile. Assicurarsi che il fornitore rispetti effettivamente quei valori lotto dopo lotto è ciò che distingue, nell’ambito degli acquisti, i partner affidabili dalle costose sorprese.
La dicitura “CT4–CT6” riportata nel catalogo di una fonderia rappresenta un punto di partenza, non una garanzia. Ecco cinque domande da porre prima di effettuare un ordine di acquisto:
- “Quale grado CT garantite per la mia lega specifica — non il valore generico riportato nel catalogo?” Un fornitore dovrebbe fornire risposte diverse per l'acciaio inossidabile 304 e l'Hastelloy C-276. Se entrambe le risposte sono identiche, approfondisci la questione.
- “Potete fornire i rapporti di ispezione CMM per ogni lotto, non solo per i primi articoli?” La fusione comporta una variazione intrinseca del processo. I dati dimensionali a livello di lotto consentono di verificare se il processo è stabile. Un fornitore che si limita a misurare i primi articoli non sta monitorando la costanza nel tempo.
- “Quali sono le dimensioni dei pezzi simili che, storicamente, hanno causato il maggior numero di scarti o di rilavorazioni?” Ogni fonderia sa bene quali sono gli aspetti che le creano difficoltà. Un fornitore che risponde con sincerità è un partner con cui si può lavorare. Chi invece afferma “nessuno, non abbiamo mai problemi” è o inesperto o non è sincero.
- “Come gestite il ritiro dei modelli in cera? Quali sono i vostri parametri di iniezione e le condizioni di conservazione?” Questa domanda serve a verificare se il fornitore comprenda la causa principale della variazione dimensionale. Si cerchino risposte specifiche: intervallo di temperatura della cera, procedura di preriscaldamento dello stampo, tempo di stabilizzazione del modello prima dell’assemblaggio.
- “Cosa succede quando i primi articoli non rientrano nelle tolleranze: li rifate, li rettificate o concordate una deroga?” La risposta mette in luce la cultura della qualità del fornitore. La risposta corretta: ripetere la produzione modificando i parametri di processo e individuare la causa principale prima di procedere.
Segnali di allarme a cui prestare attenzione: Un fornitore che dichiara la conformità alla norma CT4 per tutte le leghe senza alcuna qualifica. Un fornitore che non dispone di una macchina di misura a coordinate (CMM) interna. Un fornitore che non è in grado di fornire i dati relativi al Cpk (capacità di processo) per le dimensioni critiche negli ordini ripetuti.
Un partner qualificato nella fusione di precisione risponde a tutte e cinque le domande con dati specifici: intervalli di tolleranza specifici per ciascuna lega, rapporti CMM per ogni lotto, controlli documentati del processo di modellazione in cera e un approccio trasparente alle questioni dimensionali. I fornitori che dispongono di capacità interne che spaziano dal controllo delle tolleranze da CT4 a CT6, linee automatizzate di produzione dei modelli in cera per garantire l’uniformità del processo e rapporti di ispezione a livello di lotto con verifica tramite CMM, dimostrano di possedere quel tipo di infrastruttura in grado di sostenere le dichiarazioni relative alle tolleranze con prove misurabili. È proprio questa distinzione — tra il semplice dichiarare un grado CT e il dimostrarlo — a distinguere un semplice fornitore di fusioni da un vero e proprio partner di produzione.
Bibliografia
- Organizzazione internazionale per la normazione. ISO 8062-3:2023 — Specifiche geometriche dei prodotti (GPS): Tolleranze dimensionali e geometriche per parti stampate, Parte 3. iso.org.
- Singh, R., Kumar, S. e Mishra, R. “Indagini sull’effetto dei parametri di iniezione sulla precisione dimensionale dei modelli in cera utilizzati nella fusione a cera persa con guscio ceramico”.” Rivista internazionale di tecnologia e gestione della produzione, vol. 21, nn. 1–2, 2010, pp. 148–159. inderscience.com.
- Rezavand, S. A. M. e Behravesh, A. H. “Indagine sperimentale sulla stabilità dimensionale dei modelli in cera iniettati delle pale delle turbine a gas”.” Rivista di tecnologia di lavorazione dei materiali, vol. 182, nn. 1–3, 2007, pp. 580–587. sciencedirect.com.
- Istituto per la fusione a cera persa. Linee guida sulla tolleranza. investmentcasting.org.
 English
 Japanese
 German
 Italian